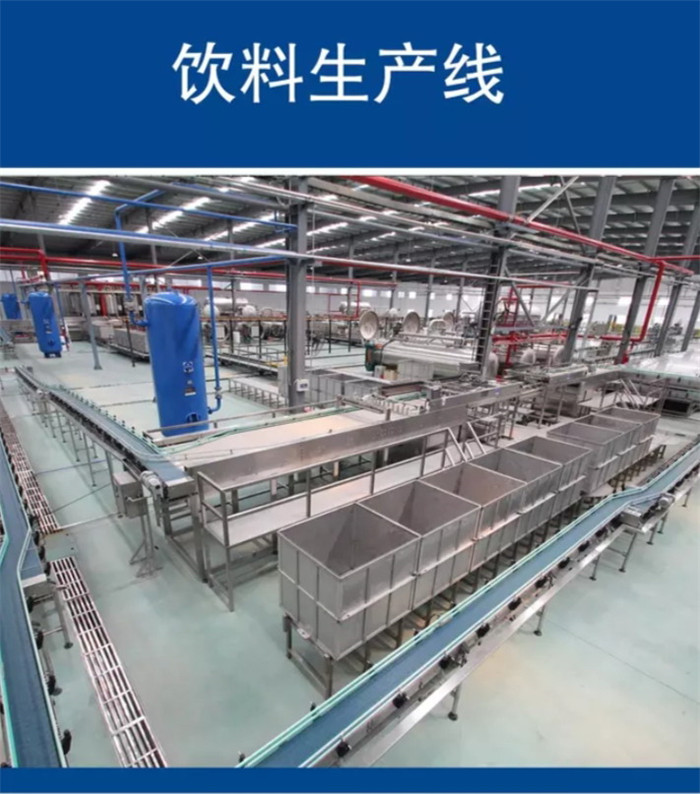
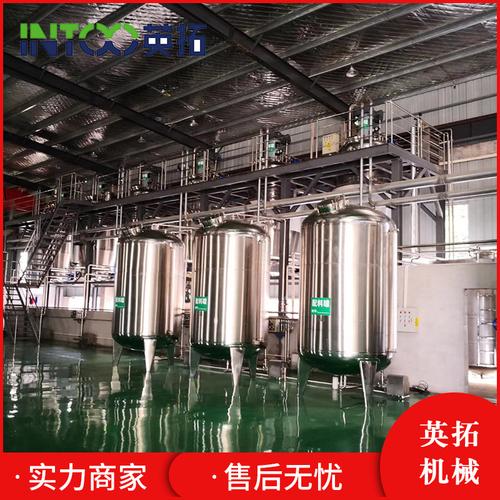
食品净化车间在饮料生产中的应用与关键控制要点
随着消费者对饮料品质与安全要求的不断提高,食品净化车间已成为饮料生产中不可或缺的基础设施。无论是瓶装水、果汁、茶饮料还是含乳饮料,生产环境的洁净度直接影响产品的微生物指标、保质期和感官品质。本文将围绕食品净化车间的概念、在饮料生产中的具体应用、关键控制要点以及发展趋势展开阐述。
一、食品净化车间的定义与分级
食品净化车间是指通过空气过滤、气流组织、压差控制等手段,将车间内的尘埃粒子、微生物、温湿度等参数控制在规定范围内的封闭生产空间。根据国际标准ISO 14644和我国GB 50687《食品工业洁净用房建筑技术规范》,食品洁净车间通常分为万级、十万级、三十万级等等级。饮料生产中,灌装间、冷却间、无菌室等区域一般要求达到万级甚至局部百级,而一般配料、包装区域可放宽至十万级或三十万级。
二、饮料生产对净化车间的核心需求
饮料属于高风险食品类别,尤其是中性饮料(如茶饮料、植物蛋白饮料)和低酸饮料,极易滋生微生物。净化车间的核心作用在于:
- 控制空气中浮游菌和沉降菌,防止灌装时二次污染;
- 维持正压,阻止外部未过滤空气侵入;
- 控制温湿度,抑制微生物繁殖并保证包装材料性能稳定;
- 为无菌灌装或热灌装工艺提供符合要求的洁净环境。
三、典型饮料净化车间的布局与流程
一个完整的饮料净化车间通常包括:
- 人员净化通道:更衣、风淋、消毒;
- 物料净化通道:传递窗、紫外杀菌或消毒液喷淋;
- 配料区:一般洁净级别,控制粉尘和微生物;
- 灌装区:最高洁净级别,常与灌装机局部层流罩结合;
- 冷却区:避免温差结露和二次污染;
- 包装区:相对较低洁净级别,但仍需正压保护。
以无菌冷灌装线为例,灌装间通常为万级背景下的局部百级,灌装机内部维持无菌正压,瓶子和瓶盖分别经过杀菌后进入灌装区。
四、关键控制要点
- 空气净化系统:采用初效、中效、高效三级过滤,末端高效过滤器效率不低于99.97%(H13级)。送回风方式需结合工艺布局,避免死角。
- 压差控制:洁净区与相邻非洁净区之间压差应≥10Pa,不同洁净级别之间压差≥5Pa,并设置压差监测报警。
- 温湿度控制:一般温度18~26℃,相对湿度45%~65%,具体依产品和工艺调整。
- 微生物监控:定期进行沉降菌、浮游菌、表面接触碟检测,设定警戒限和纠偏限。
- 人员行为规范:严格更衣、洗手、消毒程序,限制进入人数,禁止佩戴首饰和化纤衣物。
- 清洁与消毒:制定SSOP,定期对墙面、地面、设备表面进行清洁消毒,防止生物膜形成。
- 设备维护:高效过滤器定期检漏和更换,风机组运行参数记录,确保系统持续稳定。
五、常见问题与对策
在实际生产中,常见问题包括:灌装区微生物超标、压差不稳定、过滤器堵塞、人员操作污染等。对策包括:加强环境监控频率,优化气流组织,采用无菌隔离器或吹灌旋一体机,强化人员培训,建立环境监控趋势分析,及时发现异常。
六、发展趋势
未来饮料净化车间将向智能化、节能化、模块化方向发展。例如,采用物联网传感器实时监测洁净参数,通过变频控制降低能耗;使用模块化洁净室快速搭建和改造;结合机器人技术减少人员干预。随着无菌灌装技术的普及,对净化车间的依赖将进一步增强,洁净等级和验证要求也将更加严格。
食品净化车间是饮料生产安全的基石。企业应根据产品特性、工艺要求和法规标准,合理设计洁净等级和布局,并建立完善的运行与监控体系,才能持续稳定地生产出安全、优质的饮料产品。
如若转载,请注明出处:http://www.lvjiegroup.com/product/47.html
更新时间:2026-10-30 21:32:16